


Crowning Table (kroonimise tabel) tagab, et pressbrakil on suur painutamise täpsus
Et tagada täpsed, korratavad vormimistulemused, on oluline koormuse rakendamisel kompenseerida läbipaindet, mis esineb tihti tala (surveratt) ja tabeli korral. Ilma läbipainde kompenseerimiseta on tõenäoline, et töödeldaval detailil on keskel mingisugune deformatsioon, kui see on painutatud piduripedaali kogu pikkuses. See kehtib eriti 8 jalga või pikemate, 80 tonni või rohkemate presspidurite puhul ning pikkade või suurte osade painutamisel, kuid see võib olla ka lühemate detailide moodustamisel. Kaldenurga järjepidevuse säilitamiseks kogu osa pikkuses vajab pressipidur kroonimissüsteemi, kas tala, tabelis või mõlemas.
Selles lühikese partiide, keeruliste osade ja kiire pöördumise ajajärgus tagab kroonimine efektiivsuse, osade täpsuse ja korratavuse. Kõrge tonnaažiga rakendustes aitab kroonimine välja töötada sirgjooned väljakutsetes, suure tõmbetugevusega materjalides.
Crowning Basics
Enamik tänapäevastest piduripiduritest kasutavad servo-hüdraulilist süsteemi, kus suletud ahela süsteem juhib rooli asendit. Valguse mõlemas otsas, vasak- ja parempoolsete kolvide all, jälgib positsioneerimissüsteem tala liikumist ja asukoha määramise täpsust. Masina juhtimine töötleb seda teavet ja kasutab seda valgustugevuse paigutamiseks 0,01 mm täpsusega. See toimib, aktiveerides iga hüdraulilise kolvi ülaosas vasakpoolse ja parema servoventiili.
Paindustsükli ajal tagab servo-hüdraulikasüsteem, et tala mõlemas otsas olev kolb jõuab masina juhtimises kindlaksmääratud asendisse, mille tulemuseks on õige kaldenurk. Kuna presspidurid kalduvad koormuse all kõrvale kalduma, eriti masina keskel kolvide vahel, siis on piduripiduri keskel olev nurk teravam kui silindri all olev nurk. Ilma sekkumiseta põhjustab see läbipainde painutusnurga muutumist pressipiduri pikkuse ulatuses.
Kompensatsiooni kompenseerimiseks võib pressimispidurid varustada kroonimissüsteemiga, mis tekitab vastupidise jõu või "kõvera", et kompenseerida tala ja tabeli läbipainde. Kroonimissüsteem tagab, et riba ja laud on painutamise ajal paralleelsed (vt joonis 1 ).
Kroonimist on kasutatud alates 1970. aastate lõpust ja 1980ndate algusest. Nõudlus suuremahuliste presspidurite, kõrge tõmbetugevusega teraste ja pikemate pikkuste paindumise järele on toonud kaasa kroonimise vajaduse, kuna masina raami läbipaine on nendes rakendustes suurem.
Enne kroonimist pidid pressipidurite tootjad pressimispiduri tabelisse tõmbama kõvera, et kompenseerida umbes 75 protsenti masina läbipaine. Täna on süsteemid arenenud. Kasutades programmeeritavaid kroonimissüsteeme, sisestavad operaatorid juhtseadmesse lehtede paksuse, pikkuse, avaava ja materjali tõmbetugevuse andmed, mis automaatselt määravad tabeli ja riba tegeliku läbipainde ning iga koormuse korral saadakse eelpingutamine. Presspiduri hüdraulikasüsteem ja kroonimine tagavad täpse kaldenurga operaatori minimaalse sekkumise korral.
Valikud Pressbrake painutamise kroonimise tabelis
Krohvimist kasutatakse tavaliselt 80-tonnistel, 8 jalga või suurematel pressipiduritel. Koorimist saab rakendada väiksema koguse pressimispiduritele, kuid see sõltub pressipiduri tabeli pikkusest ja rakendusest. Mida pikem on püstide vaheline kaugus, seda suurem on masina läbipainde. Samuti, mida suurem on masina tonnaaž, seda suurem on vajadus läbipainde kompenseerimiseks. Nii paksude kui ka õhukeste materjalide painutamiseks on soovitatav kroonimissüsteem.
Hüdrauliline kroonimine ja CNC mehaaniline kiilukujuline kroonimine on kaks kõige levinumat kroonimissüsteemi. Kiilukujulist kroonimissüsteemi saab osta pressimispiduri lisana pressipidurite tootja või riistvara tarnija kaudu. Masinasse on sisse ehitatud hüdrauliline kroonimine. Nende süsteemide maksumus on võrreldav, nii et valik on rohkem täpsuse, tõhususe ja rakenduse küsimus.
Hüdrauliline kroonimine survestab silindreid painutamise ajal, et kompenseerida masina läbipainde. Enamik neist süsteemidest ei suuda kroonimist kogu masina voodile rakendada. Selle asemel sõltub kroonimissüsteemi reguleeritava läbipainde hulk silindri asukohast. Mõned hüdraulilised kroonimissüsteemid kasutavad ainult keskmist silindrit või kolmesilindrilist süsteemi ning mõned pakuvad üle 60% voodist, kuid mitte kogu voodipikkust.
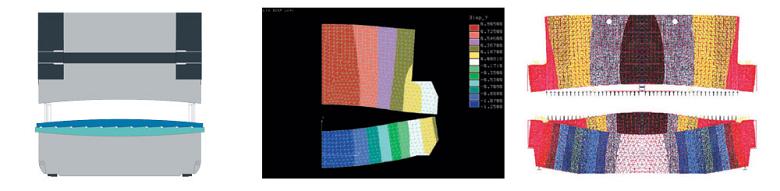
Joonis 1
Kui ülemine ja alumine tala ei ole painutamise ajal paralleelne, siis paindenurk ületab tooriku pikkust.
Kõigil hüdraulilistel silindritel on sama hüdrosüsteem. Selle tulemusena ei saa ükski silinder kasutada kogu kroonimise jõudu; seda jõudu rakendatakse kõigi hüdrauliliste silindrite suhtes, olenemata sellest, kas on kaks, kolm või kümme.
Kiilukujuline kroonimissüsteem koosneb kahest reast, mis paiknevad voodi pikkuses; üks rida on fikseeritud ja teine on liikuv (vt joonised 2 ja 3 ). Voodi keskel asuv kiil on kõrgemal kui kolvide all olevad kiilud ja kaldenurk väheneb voodi suunas voodi keskelt.
Aktiveerimisel loob liikuv kiil kõvera, mille kõrguspunkt on voodi keskel ja madalad punktid kummaski otsas kolvide all, et luua tabelis spline-kõver. Automaatselt juhitav kroonimissüsteem kompenseerib aluse läbipaine ja tala erinevate painutusjõudude all. Kiilukujulises süsteemis on tabel mõeldud kandma teatud koormust sõltuvalt nõutavast kogusest. Teatud kroonimissüsteemid tagavad programmeerimise täpsuse ± 0,01 mm ja positsioneerimise korratavuse ± 0,005 mm.
Kiilusüsteem moodustab voodi täispikkuse kroonimise, sest see on spetsiaalselt selle voodi jaoks töödeldud. Samuti suudab see toime tulla suuremate tonnaažide ja lühemate voodipikkustega läbipainde kompenseerimisega. Kroonimist saab reguleerida, et kummagi voodi asendis painutada. See korrigeerimine toimub reaalajas kontrolli abil, nii et tootmisprotsess ei kao.
Seevastu universaalne kiilusüsteem ei ole spetsiaalne pressipidurile ja on ehitatud standardse kiilukujunduse põhjal. Seda saab juhtida CNC abil ja see arvestab läbipainde, kuid see ei ole rakenduse või selle materjalide suhtes spetsiifiline. Samuti ei kasuta keskandmebaasi vajaliku läbipainde korrigeerimise suurust, seega on selle kroonimisvõime piiratud ja keerulisem.
Universaalset kroonimissüsteemi on võimalik täiendada olemasolevate pressipiduritega, et täiustada selle võimekust. Samuti saab seda paigaldada väiksema tonnaažiga sisenemistaseme piduripidurile, mida ei pakuta krooniga, et anda käitajale suurem paindlikkus painutusprotsessi üle.
Kroonimissüsteemi moderniseerimine võib olla kasulik ja mõnikord vajalik, eriti kui rakendus muutub või areneb. Näiteks, kui HVACi tootja liigub elamukomponentide tootmisel, mida saab tõhusalt moodustada, ilma et see muutuks tööstuslike üksuste jaoks palju suuremateks, raskemateks komponentideks, dikteerib uus osaprofiil kroonimise vajadust. Kroonimissüsteem suurendab efektiivsust, kõrvaldades korrigeerimiste ja seadistuste arvu, et tekitada pikemad painutuspikkused.
Pressbrake kroonimise tabeli moodustavate väljakutsete suunamine
Tagades ühtlase nurga kogu painutamise pikkuse juures, vähendab kroonimine ka seadistustoiminguid, vähendab jääke ja kõrvaldab vajaduse kasutajate sekkumise või kõrgelt kvalifitseeritud pressipidurite jaoks.
Ilma kroonimissüsteemita on masina läbipainde ületamine käsitsi toimuv, kasutades slaidi või surveteguri reguleerimist. Vajaliku varjundi arvutamine võib olla aeganõudev protsess, sageli katse- ja veaprotsess, mis annab kallid jäägid. Isegi kogenud häälestusoperaatorid loovad masina osade valmistamisel mõningase koguse jäägid käsitsi reguleeritava kroonimisvoodiga.
CNC kroonimissüsteem toodab need arvutused automaatselt. Samuti vähendab see masina tööks vajalikku oskuste taset, parandades seega tõhusust ja tootlikkust.
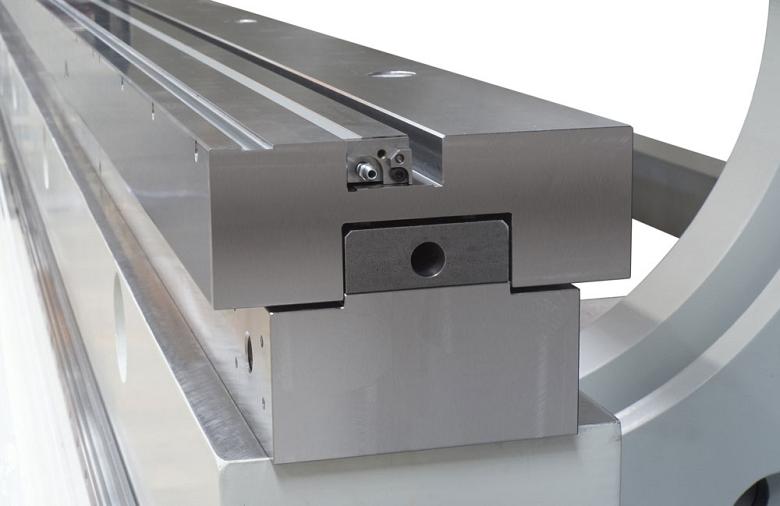
Joonis 2
See kiilukujuline kroonimissüsteem on iga pressimispiduri jaoks kohandatud. Seotud komponendid on ma
Kuid ükski kroonimissüsteem ei suuda kompenseerida tööriistadega seotud probleeme, nagu halb stantsimine ja survetöötlus ning tooriku asümmeetriline libisemine. Mittetäpne või ebaühtlaselt kulunud tööriistad moodustavad osi vastuoluliste nurkadega. Tööriistaprobleemid on osaliselt vastutavad probleemide eest, mis on seotud ebaühtlaste nurkadega piki painutusjoont.
Täppispinnaga tööriistad aitavad tagada täpsed painutusnurgad kogu painutuspikkuse ulatuses. D-vormidel on V avaus mõlemal küljel progresseeruv raadius, mis võimaldab materjalil voolata dieeti ühtlasemalt ja vähem lohistades (vt joonis 4 ).
Suure tonnaažiga taotlused suuremate presside pidurdamiseks
CNC-kroonimissüsteem kompenseerib pressimispiduri sümmeetrilise läbipaine. Kui materjali omadused on osa pikkuse ulatuses samad, piisab standardkroovimisest. Kuid kui materjali omadused on muutlikud ja keerukamad - eriti raskemate või pikemate detailidega ning suure tõmbetugevusega materjalides, nagu näiteks S1100, S1300, Hardox® ja Armox®, pakub CNC juhitav täiustatud programmeeritav kroonimissüsteem rohkem kompenseerimist masina läbipaine ja lõpuks suurema paindlikkuse eest.
Kõrge tõmbetugevusega materjalid vajavad painutamiseks rohkem jõudu, rohkem tagasitõmbamist ja seetõttu vajavad rohkem kroonimist (vt joonis 5 ). Kõrgete tõmbematerjalide kasutamine suureneb, eriti suurtes painutamistel (12 jalga või kauem), kuna tootjad soovivad lõpptoote kaalu vähendada, kahjustamata seejuures struktuuri terviklikkust.
Crowning on veelgi kriitilisem tandem-, tridem- või quadem-pressipidurite puhul, mis ühendavad sünkroniseeritud konfiguratsioonis kaks, kolm või neli samaväärse või erineva tonnaažiga pressipidurit. Need süsteemid sünkroniseerivad masinasilindreid iga 5 millisekundi järel ja kontrollivad pidevalt, et masinas oleks pidev sirge liikumine. Mõned neist masinatest kasutavad veel ühte tüüpi kroonimissüsteemi, mis sisaldab kahekordset kroonimistabelit. See on sisuliselt kaks CNC-kroonimissüsteemi, mis asümmeetrilise, kuid täiendava kroonimisprofiiliga üksteise peal.


