


Painutamine moderniseeritud presspiduri peale
Kui peaksite 20 aastat tagasi kõndima pressi pidurite osakonda ühe kangatootja juures, näeksite hoopis teistsugust pilti. Kui masin tootis vahetuse ajal mitmesuguseid uusi vähese kogusega töid, kulutas see suurema osa ajast seadistamisele ja suhteliselt vähe aega, et tegelikult häid osi painutada.
Ka masina seadistused ise nägid 20 aastat tagasi teistsugused välja. Etappide painutamine, kus mitu mulgustus- ja stantsikomplekti on paigutatud nii, et operaator saaks (ideaaljuhul) kompleksi ühe osa komplekteerida, jäi paljudes töökodades harulduseks. Sellised seadistused nõudsid aega, mis nõudis suuremaid partiisid. Ka andekas seadistaja pidi saama järjestust visualiseerida. Üsna sageli oli lihtsalt mõttekam vormimisoperatsioon jagada mitmeks lihtsamaks seadistuseks.
Etappide painutamine polnud ennekuulmatu, kuid see polnud nii tavaline kui praegu - ja see on suuresti tänu tarkvarale. Võrguühenduseta programmeerimine ja simulatsioon juhtisid arengut, kuid tarkvara pole ainus pusletükk. Kui see sobib teiste tükkidega õigesti - hea kommunikatsioon, tööriistad, materjal, adaptiivne painutamine ja tööriistavahetuse automatiseerimine -, on tulemuseks painutusoperatsioon, mis kulutab peaaegu kogu oma aja heade osade moodustamiseks ja lõppkokkuvõttes raha teenimiseks.
Petlikult lihtne
Keegi, kes on pressipidurist harjumatu, võib vaadata lava painutamise seadistust ja küsida, mis selle nii keeruliseks teeb. Kuid isegi suhteliselt lihtne, kahe jaamaga seadistamine koos kahe üksteise kõrval asuva stantsimisstantsiga on palju keerulisem kui see välja näeb, isegi kui see painutab ühist kasti.
Iga stantsimisstantsi tööriistakomplekti puhul peab operaator arvestama kasti sisekõrguse või ääriku kõrgusega ning tagama, et stantskõrgus, silindri laius ja päevavalgus (mulgustusotsaku ja presspinna vaheline ruum, kui see on avatud) mahuksid sinna. Kuid teise jaama tutvustamisel - mis on vajalik erineva pikkuse ja laiusega kastide moodustamisel - peate arvestama kujundamata ääriku pikkusega, tagamaks, et sellel pole võimalust põrkuda külgneva tööriistajaamaga.
Kõige mõistlikumalt kogenud paindujad saavad sellest vaimselt aru. Kuidas oleks aga osadega, millel on mitu äärikut eri suundades ja erinevate nurkade all? Mis saab, kui teil on positiivsete ja negatiivsete kurvide seeria? Kõik see loob tõsise keerukuse.
Veel üks petlikult lihtne painutamise aspekt hõlmab sulgemiskõrgust. Samamoodi öelge, et teil on kaks tööriistajaama, üks on kitsa V-vormiga ja teine on palju laiemaga; mõlemad painutavad sama materjali 90-kraadise nurga alla, kuid laiem V-vorm annab suurema raadiuse. Kuid selle suurema raadiuse saamiseks peab löök laskuma kaugemale stantsimisruumi - see põhjustaks kitsa V-vorminguga tööriistakomplekti põrkumise.
Tööriistad saab teha ühise sulgemiskõrgusega või sobivaks muuta. Sõltumata sellest saab simulatsioonitarkvara need komplikatsioonid paljastada enne, kui töö jõuab presspidurini.
Operaator ja paindejada
Kui operaator võtab vastu keerulise painutustöö, mis hõlmab mitut suunda painutamist, on tõenäoline, et seda osa saab painutada ainult ühel või äärmisel juhul ainult käputäis võimalusi. Kui osade geomeetriad muutuvad lihtsamaks, kasvab üldiselt paindejärjestuse võimaluste arv - st detaili painutamiseks on palju võimalusi.
Tänapäeva tarkvara valib masina, tööriistade ja rakenduste jaoks optimaalse paindejärjestuse. Sellegipoolest, need, kes programmeerivad, ei tohiks kunagi “visata tööd üle seina” neile, kes masina üles seavad ja painutavad. Painutamine on koostöö. Kaasaegne tarkvara sisaldab tööriista ja masina geomeetriat ning omadusi (nagu minimaalne ja maksimaalne telje liikumine), mida kasutatakse painutamisel pidurdamisel. Kuid operaator jääb selleks, kes vahetab tööriistu välja ja manipuleerib toorikutega kurvide vahel.
Eelistusi on palju ning ebamugavad liigutused kurvide ja tööriistakohtade vahel võivad operaatori töö keeruliseks muuta. Ütleme, et osa peab libisema Z-suunas. See on võimatu saavutus, kui löögid ja surm on takistatud. Nii et operaatoril tuleb libistada tükk küljele, tõmmata see tööümbrisest välja, pöörata see ümber, siis tuleb see õigesti ümber tagurpidi suunata. See on teostatav, kuid kindlasti mitte efektiivne ega ergonoomiline ning on hea võimalus, et operaator tähistab selle osa. Kosmeetikakriitilised tükid tuleb võib-olla ümber töötada või isegi vanarauaks teha. Kõike seda oleks saanud vältida programmeerija ja operaatori vahelise kiire vestlusega.
Jälle on simulatsioonipaketid aastatega targemaks saanud, nii et ebamugavaid liigutusi täis paindejada arendamine pole tavaline. Nüüd leiab tarkvara tavaliselt parima viisi, kuidas operaator tooriku painutada saab. Vaatamata sellele on programmeerija ja operaatori vaheline tervislik suhtlus endiselt kõige tõhusam viis paindeoperatsioonist maksimaalse kasu saamiseks.
Ka backgauge tehnoloogia on siin mänginud rolli ja backgauge liikumist simuleeritakse nüüd koos tööriistadega. Aastaid tagasi olid tagakorrused tasapinnalised ja neid liikus piiratud arv telgi. Tänapäeval liiguvad mitmeteljelised seljatugid sõrmed iseseisvalt mitmes suunas. Kaasaegne võrguühenduseta simulatsioonitarkvara pakub mitte ainult mõõtmisvõimalusi, vaid võib ka enne painutamist, painutamise ajal vaadata painutust, simuleerida vedru tagasilööki ja hoiatada võimalike kokkupõrgete eest.
Tagumised sõrmed tagavad operaatoritele mitu kokkupuutepunkti ja nendes sõrmedes olevad mehaanilised taskud toetavad toorikut. Tagurpidi sõrme kuju, sealhulgas konkreetseteks töödeks mõeldud kohandatud sõrmed, saab importida simulatsioonitarkvarasse, võimaldades programmeerijatel enne sõrmede loomist ja töö alustamist põrke- või häirete probleeme lahendada.
Siin on jällegi oluline suhtlus, hoolimata sellest, kui ulatuslikuks virtuaalne simulatsioon muutub. Lõppude lõpuks on operaatorid need, kes libistavad detaile iga päev nende tagamaade vastu.
Seadistuste optimeerimine
Vaatleme osa, mille üks alumine äärik külgneb kahe ülespoole suunatud äärikuga. Kahel ülespoole suunatud äärikul on lühike paindepikkus, alumisel äärikul on pikk paindepikkus - kuid kõik kolm asuvad samal paindejoonel. Võrguühenduseta tarkvara varasemates versioonides loodaks sageli kolm jaama, üks vasakpoolse ääriku jaoks, teine parempoolse jaoks ja lõplik pikema painutuse jaoks keskel.
See võib töötada, kuid seadistus võtab ka kolm kurvijaama piki voodi pikkust. Üldiselt võib öelda, et mida rohkem vormimist saab läbi viia vähem jaamades, seda paindlikum ja tõhusam võib vormimisjada olla.
Sel juhul võiks üks jaam moodustada need kaks ülespoole suunatud äärikut, millel on sama paindejoon. See koosneks ühest stantsist ja kahest segmenteeritud stantsist, mille vahel oleks piisavalt ruumi, et keskäärik saaks vabaks. Seejärel moodustaks teine jaam keskääriku. See, mis kunagi moodustati kolmes jaamas, saab nüüd moodustada kaheks, jättes masinavoodil rohkem ruumi lisajaamade jaoks, et töödelda selles osas muid kurve. Mida suurem on painde mitmekesisus, mida seadistus võib moodustada, seda efektiivsem on painutusoperaator.
See on lihtsalt lihtne näide ja isegi enne, kui paindesimulatsioon oli saadaval, poleks selle järkjärgulise seadistuse optimeerimine kogenud operaatoritele kättesaamatu. Tänapäeval optimeerib tarkvarasimulatsioon aga mitut paindejaama sellisel määral, et isegi veteranide operaatoritel oleks olnud võimatu kiiresti areneda.
Tulemuste kordamine
Täna saavad nii programmeerijad kui ka operaatorid vaadata kurvisimulatsiooni ja olla kindlad, et simulatsioon kajastab tegelikkust ja et esimene osa on hea osa. Sellegipoolest peavad ka mitmed teised pusletükid oma kohale sobima.
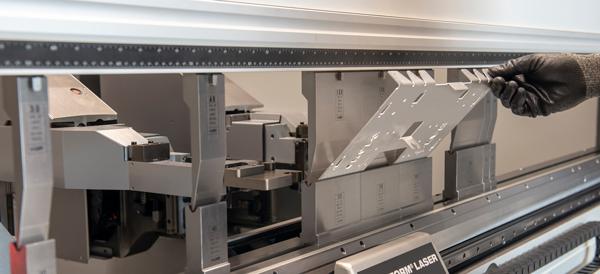
Selles adaptiivses painutusrakenduses mõõdab laser protsessi käigus paindenurka.
Tööriistad võivad olla valesti paigutatud, maha kukkunud või kahjustatud. Sõltuvalt tööriista hoidmise tehnoloogiast võib augusti ja stantsi asukoht olla veidi eemal, mitte õigesti istuda, isegi tahapoole paigaldada. Veelgi enam, kuna simulatsioon võib nüüd välja töötada isegi kõige keerukamad etapi seadistused, nägi operaator päevakavas mitmesuguseid seadistusi, alates lihtsamatest, mis kasutavad ühte või kahte jaama, kuni kõige keerukamateni, mis hõlmavad olulise osa presspiduri alus.
See väljakutse seadis aluse viimase 20 aasta kõige olulisemaks edusammuks: automaatse tööriistavahetuse vajutuspidur. Ühe nupuvajutusega muutuvad tööriistad automaatselt ja asuvad täpselt õiges kohas, dubleerides täpselt seda, mis simulatsioonis kuvatakse. Kui tööriistad vahetuvad, eraldab operaator materjali järgmiseks tööks - mis tänapäeval võis olla palju, 12, viis või isegi ainult üks tükk.
Muidugi pole tööriistavahetuse automatiseerimisel mõtet, kui operaatoritel oleks vaja kulutada palju aega osade proovimisele või kui tööriistajaamu pole optimeeritud või kui toiming ei arvesta materjaliomaduste ja vilja suuna muutujate muutmist .
Tänapäeval on painutusoperatsioonid väga erinevad sellest, mis nad olid 20 aastat tagasi, ja kahtlemata leidub rohkem uuendusi, mis muudavad painutamise veelgi tõhusamaks kui see on praegu. Kuid kui piisavalt pusletükke on paigas, võib tänapäeval paindeoperatsioon saada üheks kõige paindlikumaks toiminguks fab-poe põrandal.


